

Investičné liatie z tvárnej liatiny
Investičné liatie z tvárnej liatiny|Vlastné OEM komponenty
Odlievanie tvárnej liatiny na vytaviteľné liatie kombinuje vysokú pevnosť v ťahu, odolnosť proti opotrebovaniu a absorpciu nárazov liatiny s guľôčkovým grafitom s takmer -čistou- presnosťou tvaru a komplexnými schopnosťami vnútornej geometrie procesu strateného- vosku. V porovnaní s liatím do piesku poskytuje investičné liatie užšie rozmerové tolerancie (ISO 8062-3 DCTG4–DCTG6) a vynikajúce povrchové úpravy (Ra 3,2–6,3 µm), čím sa výrazne skracuje čas následného CNC obrábania konštrukčných a tlakových komponentov.
Schopnosti
|
Rozsah hmotnosti |
0,1 kg až 45 kg na kus. |
|
Rozmerová tolerancia |
Štandardná lineárna tolerancia ±0,1 mm pre rozmery do 100 mm; ±0,75% pre väčšie rozpätia. |
|
Minimálna hrúbka steny |
2,5 mm udržiavané v maximálnom rozpätí 50 mm (v závislosti od geometrie-). |
|
Ročná kapacita |
3 500 metrických ton. |
|
Maximálne rozmery obálky |
500 mm × 400 mm × 400 mm. |
Špecifikácie

1. Druhy materiálov a mechanické vlastnosti
ASTM A536 65-45-12 (EN-GJS-400-15):
- Pevnosť v ťahu: väčšia alebo rovná 448 MPa (65 ksi)
- Medza klzu: väčšia alebo rovná 310 MPa (45 ksi)
- Predĺženie: Väčšie alebo rovné 12 %
- Tvrdosť: 130-180 HB
ASTM A536 80-55-06 (EN-GJS-500-7):
- Pevnosť v ťahu: väčšia alebo rovná 552 MPa (80 ksi)
- Medza klzu: väčšia alebo rovná 379 MPa (55 ksi)
- Predĺženie: Väčšie alebo rovné 6 %
- Tvrdosť: 170-230 HB
ASTM A536 100-70-03 (EN-GJS-700-2):
- Pevnosť v ťahu: väčšia alebo rovná 689 MPa (100 ksi)
- Medza klzu: Väčšia alebo rovná 483 MPa (70 ksi)
- Predĺženie: Väčšie alebo rovné 3 %
- Tvrdosť: 240-305 HB
2. Procesné a testovacie štandardy
- Norma tolerancie odliatku: ISO 8062-3
- Vnútorná kvalita a chyby: ASTM E125 (Inklúzie), ASTM E446 (Rádiografické akceptačné normy)
Typické diely
Komponenty ventilu a čerpadla:Telesá ventilov, kryty, obežné kolesá a kryty pohonov dimenzované na pracovný tlak do 40 barov. (Príklad: teleso ventilu DN50, 4,2 kg, s komplexnými vnútornými prietokovými kanálmi odliatymi do -netto{5}} tvaru s lokalizovanou hrúbkou steny 3,0 mm).
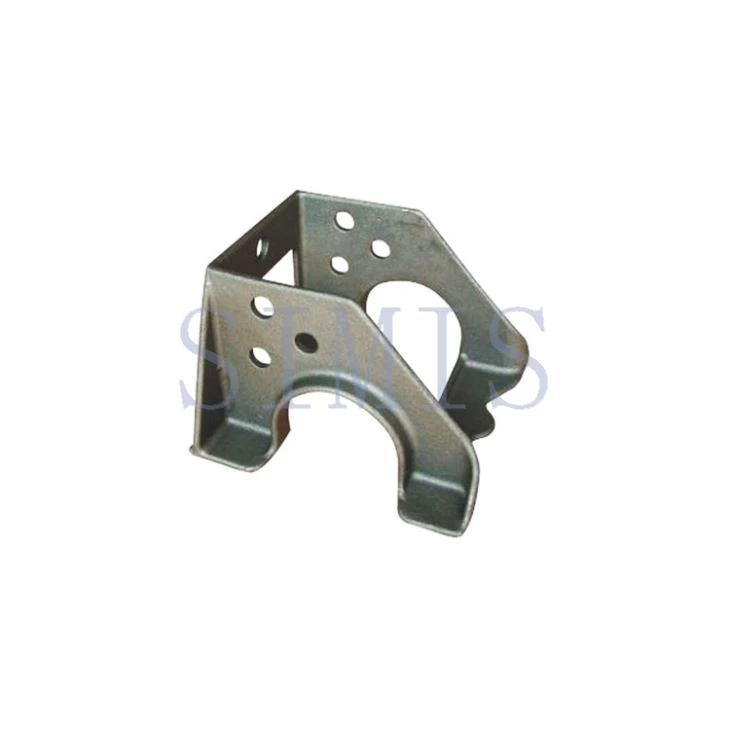
Automobilové a hnacie konzoly:Ramená odpruženia, radiaca vidlica a kryty diferenciálov navrhnuté pre vysokú odolnosť voči cyklickej únave. (Príklad: Ťažký-konzola zadného zavesenia, 11,5 kg).
Hydraulické rozvody:Viac{0}}bloky portov vyžadujúce absolútnu nepriepustnosť-tesnosti a nulové riziko vniknutia piesku do úzkych ropných kanálov.
Hardvér poľnohospodárskeho náradia:Spojovacie ramená-zaberajúce do zeme, ťažké-komponenty závesu a západky-odolné voči opotrebovaniu.
Aplikácie
Systémy kontroly tekutín
Ventily na úpravu vody, ropovody a plynovody a koncovky kvapalín na chemické spracovanie.
Úžitkové vozidlá a terénne -diaľničné vybavenie
Ťažké nákladné autá, stavebné bagre a poľnohospodárske traktory.
Priemyselné stroje
Priemyselné prevodovky, zariadenia na manipuláciu s materiálom a rámy pneumatických strojov.
Miestnosť na náradie a vzory:Vlastná {0}centrála CNC nástrojov používajúcich hliníkové matrice na vstrekovanie vosku, spárované s vyrovnávacími prípravkami, aby sa eliminovalo skreslenie vzoru.
Budova Shell:Automatizované viac{0}}vrstvové linky na namáčanie sólu oxidu kremičitého a zirkónovej múčky umiestnené v čistom prostredí s kontrolovanou teplotou- a vlhkosťou-.
Tavenie a nalievanie:Strednofrekvenčné indukčné pece Inductotherm- (500 kg a 1 000 kg) využívajúce počítačom-monitorovanú nodularizáciu (prídavok MgFeSi) a testovanie pomocou tepelnej analýzy pred odpichom.
Tepelné spracovanie:Programovateľné elektrické odporové pece s automatizovanými rampovými-profilmi namáčania na riadenú normalizáciu, žíhanie alebo-uvoľňovanie napätia.
Sekundárne obrábanie:Vlastné -vlastné 4-osové a 5-osové CNC obrábacie centrá Mazak pre presné kritické lícovanie a závitové otvory.

Kontrola kvality
Chemické zloženie
Priame{0}}čítanie optického emisného spektrometra (OES) na overenie topenia v reálnom čase- pred naliatím.

Mechanické overenie
Univerzálny stroj na skúšanie ťahom, tvrdomery podľa Brinella/Rockwella a rázové skúšky Charpy V-vrubom.
Metalografická analýza
Mikroskopické vyšetrenie overujúce minimálnu nodularitu grafitu väčšiu alebo rovnú 85 % a prísnu kontrolu perlitovej/feritovej matrice.
Rozmerová metrológia
Zeiss Coordinate Measuring Machine (CMM) prepojený priamo s 3D CAD kontrolnými postupmi.
Ne{0}}deštruktívne testovanie (NDT)
Röntgenová rádiografia a kontrola magnetických častíc (MPI) sú k dispozícii pre bezpečnostné-časti s kritickým tlakom.
Dokumentácia
Zariadenie certifikované podľa ISO 9001:2015; Správy o skúške materiálu (MTR) podľa EN 10204 3.1 dodávané s každou výrobnou sériou.
Ak chcete získať kompletný technický prehľad a cenovú ponuku do 24 hodín, odošlite nasledujúce technické súbory:
2D kresba:Formát PDF s uvedením kritických funkčných rozmerov, geometrických tolerancií, popisov povrchovej úpravy a prídavkov na obrábanie.
3D CAD model:STEP, IGES alebo Parasolid formát.
Špecifikácia materiálu:Presná norma ASTM alebo EN (napr. ASTM A536 65-45-12).
Podrobnosti o objeme:Odhadovaný ročný objem (EAV) a cieľové veľkosti dávok.
Očakávania kvality:Požadované úrovne kontroly NDT (napr. parametre tlakovej skúšky, trieda akceptácie röntgenových lúčov) alebo špecifické potreby kontroly treťou stranou (TPI).
FAQ
Tu nájdete profesionálnych výrobcov a dodávateľov odliatkov z tvárnej liatiny v Číne. Neváhajte a kúpte si vysoko kvalitný investičný odliatok z tvárnej liatiny za konkurencieschopnú cenu z našej továrne. Pre prispôsobené služby nás teraz kontaktujte.
montáž pripravený odliatok, casting držiak, odlievanie konzol priemyselných strojov